1.Description du produit
1. XM351A https://www.enkongmachinery.com/glass-straight-line-beveling-machine-xm351a Les machines à chanfreiner le verre en ligne droite sont utilisées pour meuler le biseau et le bord inférieur du verre de différentes tailles et épaisseurs. Le meulage grossier, le meulage fin, le polissage du biseau et le meulage du bord inférieur peuvent être effectués en une seule fois. Il est facile de régler l'alimentation du moteur en une seule fois et l'angle de biseautage pendant que l'épaisseur du verre est modifiée. La même épaisseur de feuille de verre peut être traitée en continu. La brillance de la surface finie sera presque la même que celle du verre lui-même.
Les machines à chanfreiner le verre sont des outils essentiels dans l'industrie de fabrication du verre, offrant un moyen de créer des bords précis, décoratifs et fonctionnels sur les produits en verre. L'introduction de machines à chanfreiner automatisées a révolutionné le secteur de la transformation du verre, offrant aux fabricants une efficacité, une précision et une polyvalence accrues dans leurs processus de production. Cet article vise à explorer le rôle et les avantages des machines à chanfreiner le verre pour les fabricants, en soulignant comment ces machines contribuent à l'amélioration des produits en verre et à la productivité globale des opérations de fabrication.
2. Il est facile de régler l'alimentation du moteur en une seule opération et l'angle de biseautage pendant que l'épaisseur du verre est modifiée. La même épaisseur de feuille de verre peut être traitée en continu. La brillance de la surface finie sera presque la même que celle du verre lui-même.
3. (Roue en feutre de laine indépendante + oxyde de cérium) rend le bord plat plus brillant.
4. Le convoyeur d'entrée et de sortie adopte une courroie de distribution qui peut améliorer la précision de la transmission.
5. La poutre arrière peut être réglée de haut en bas, ce qui convient au traitement de petits morceaux de verre.
6. Les éléments électriques de la célèbre marque ABB/Schneider.
7.Toutes les pièces d'alimentation mécaniques avec système de lubrification.
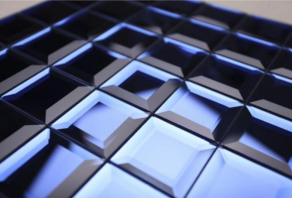
8. La machine à chanfreiner le verre en ligne droite est également utilisée pour traiter le verre mosaïque, le verre incrusté, le verre miroir magique et le verre artisanal, etc.
9.XM351https://www.enkongmachinery.com/glass-straight-line-beveling-machine-xm351peut meuler l'angle de biseau des arêtes de 3 à 30 ° (5 meulages grossiers et fins + 3 polissages + 1 bord inférieur rond) ; XM351A peut meuler l'angle de biseau des arêtes de verre de 3 à 45 °.
10. Le XM351A peut être soulevé et ajusté, et la maintenance ultérieure sera plus pratique. La taille de traitement minimale du XM351Ahttps://www.enkongmachinery.com/glass-straight-line-beveling-machine-xm351aest de 30*30mm. La taille de traitement minimale du XM351 est de 120*120mm.
11. La vitesse de traitement est réglable avec un variateur qui offre une large gamme de sélection de vitesse.
12.ENKONGS a été créée en 2004, l'un des fabricants les plus connus d'équipements pour le verre. Nous disposons de notre propre centre CNC pour traiter toutes les pièces mécaniques de notre machine à verre. Contrôle qualité en interne.
13.ENKONGS accepte les fabrications sur mesure raisonnables.
14.
Les machines à chanfreiner le verre sont des équipements sophistiqués devenus indispensables dans l'industrie moderne de fabrication du verre. Ces machines sont conçues pour créer des bords biseautés sur le verre, qui sont non seulement esthétiques, mais servent également à des fins fonctionnelles telles que la réduction du risque de blessure par des bords tranchants et l'amélioration de l'intégrité structurelle des produits en verre. L'évolution de la technologie de chanfreinage du verre, des processus manuels aux machines hautement automatisées, a eu un impact significatif sur l'efficacité, la précision et les capacités des fabricants de verre du monde entier.
La fonction principale d'une machine à biseauter le verre est de façonner les bords des panneaux de verre selon différents angles, produisant ainsi un bord incliné à la fois esthétique et plus sûr à manipuler. Ces machines utilisent des meules abrasives qui meulent le verre à des angles et des profondeurs précis, ce qui permet d'obtenir un biseau uniforme qui répond aux spécifications requises pour l'application prévue. Le processus peut être appliqué à une large gamme d'épaisseurs et de types de verre, des simples vitres aux conceptions de verre architectural complexes.
Les avantages de l'intégration de machines à biseauter le verre dans les opérations de fabrication sont multiples. Tout d'abord, ces machines augmentent considérablement l'efficacité de la production en automatisant une tâche à forte intensité de main-d'œuvre qui nécessiterait autrement des artisans qualifiés pour l'effectuer manuellement. Cette automatisation accélère non seulement le processus de production, mais garantit également un degré plus élevé de cohérence et de précision du produit fini. De plus, la possibilité de personnaliser les conceptions et les dimensions des biseaux permet aux fabricants de répondre à une large gamme d'exigences des clients, des biseaux standard aux motifs complexes et sur mesure.
Outre ces avantages opérationnels, les machines à chanfreiner le verre contribuent également à la rentabilité des processus de fabrication. En réduisant le besoin de main-d'œuvre et en minimisant le gaspillage de matériaux grâce à une découpe précise, les fabricants peuvent obtenir un meilleur retour sur investissement au fil du temps. Les améliorations de sécurité apportées par les bords biseautés contribuent également à réduire les accidents du travail, ce qui peut se traduire par des coûts d'assurance inférieurs et un bilan de sécurité plus favorable.
L'industrie du verre continue d'évoluer, intégrant des technologies avancées telles que la commande numérique par ordinateur (CNC) et l'intégration avec les logiciels de CAO/FAO, les machines à chanfreiner le verre deviennent de plus en plus sophistiquées. Ces avancées permettent aux fabricants de produire facilement des conceptions complexes, élargissant encore les applications potentielles du verre biseauté dans divers secteurs, notamment l'architecture, l'automobile, l'ameublement et l'électronique grand public.
En conclusion, le rôle des machines à chanfreiner le verre dans l'industrie manufacturière ne peut être surestimé. Elles offrent une multitude d'avantages qui améliorent la productivité, améliorent la qualité des produits et ouvrent de nouvelles possibilités d'innovation dans la conception du verre. Alors que les fabricants continuent de chercher des moyens d'améliorer leur avantage concurrentiel, investir dans une technologie de pointe de chanfreinage du verre jouera sans aucun doute un rôle crucial dans leur réussite.
2. Paramètre
Taper | XM351 | XM351A |
Broches Qté | 9 pièces | 9PC |
Min. Verre taille | 120*120mm | 30*30mm |
Traitement verre épaisseur | 3-19mm | 3-19mm |
traitement vitesse | 0,8-4,1m/min | 0,8-4,1m/min |
Poids | 3800 KGS | 4250 kg |
Installation pouvoir(kW) | 19,08 kW | 22.83kW |
Occupé taille(mm) | 7700*1400*2500mm | 7800*1400*2500mm |
Arris | 30° | 45° |
Largeur du biseau | 40 mm | 40 mm |
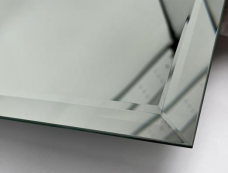
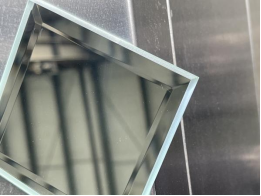
3. Échantillon de verre
XM351 https://www.enkongmachinery.com/glass-straight-line-beveling-machine-xm351
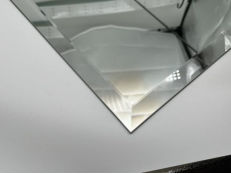
XM351A
4.Roues arrangement
XM351

XM351A
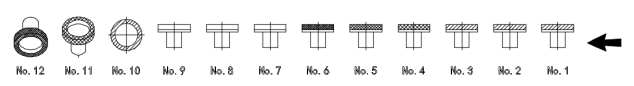
XM351Roue arrangement
NON. |
Roues |
Spécification |
Fonction |
N°1 | Meule diamantée à bord plat | Φ150*Φ12*100mesth |
Biseautage grossier |
N°2 | Meule diamantée à bord plat | Φ150*Φ12*180mesth | |
N°3 | Meule diamantée à bord rond | Φ175*Φ22*R5*180mesth | broyage du fond (bordure de crayon) |
N°4 |
Roue en résine |
Φ150*12*20*13 3# 170 mailles |
Rectification en biseau |
N°5 | Résine roue | Φ150*12*20*13 5# 325 mailles | |
N°6 |
Roue en résine |
Φ150*12*20*13 5# 325 mailles | |
N°7 | Feutre de laine | Φ150*Φ105*35 |
Polissage biseauté |
N° 8 |
Feutre de laine | Φ150*Φ105*35 | |
N° 9 |
Feutre de laine
|
Φ150*Φ105*35
|
XM351ARoue arrangement
NON. |
Roues |
Spécification |
Fonction |
N°1 | Meule diamantée à biseauter | Φ150*Φ12*100mesh |
Biseautage grossier |
N°2 | Meule diamantée à biseauter | Φ150*Φ12 *180noush | |
N°3 | Meule diamantée à bord rond | Φ175*Φ22*R5*180engrener |
broyage du fond (bordure de crayon) |
N°4 | Roue en résine | Φ150*12*20*13 240 mailles |
Rectification en biseau |
N°5 | Roue en résine | Φ150*12*20*13325engrener | |
N°6 | Roue en résine | Φ150*12*20*13600engrener | |
N°7 | Laine feutre roue | Φ150*Φ105*35 |
Polissage biseauté |
N° 8 | Laine feutre roue | Φ150*Φ105*35 | |
N° 9 | Laine feutre roue | Φ150*Φ105*35 |
5.Le traitement centre pour traitement mécanique partiem
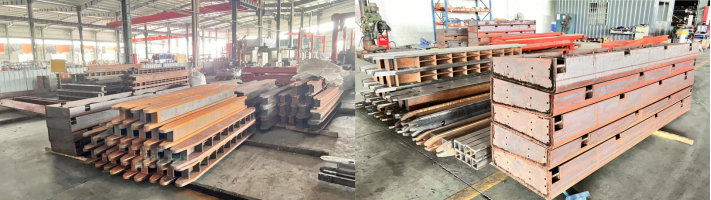
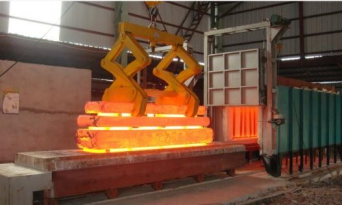
La construction et l'entretien des machines industrielles sont essentiels pour assurer la longévité et la fiabilité dans diverses applications, de la construction à la fabrication. L'un des processus clés qui contribuent à la robustesse et à la durabilité de ces machines est le traitement thermique secondaire des composants critiques. Ce processus est particulièrement important pour les poutres, colonnes et bases renforcées avant et arrière, qui font partie intégrante de l'intégrité structurelle des machines lourdes. En soumettant ces composants à un traitement thermique secondaire, nous pouvons induire des changements qualitatifs qui améliorent considérablement leurs caractéristiques de performance.
Le traitement thermique secondaire, également appelé traitement thermique après soudage (PWHT), est un processus appliqué aux composants métalliques après leur soudage. L'objectif principal de ce traitement est de soulager les contraintes résiduelles qui se développent pendant le processus de soudage. Ces contraintes, si elles ne sont pas traitées, peuvent entraîner une multitude de problèmes, notamment des fissures, des déformations et une réduction des propriétés mécaniques globales du métal. En contrôlant soigneusement la température et la vitesse de refroidissement pendant le processus de traitement thermique, nous pouvons améliorer la dureté, la ductilité et la ténacité des pièces soudées.
Le processus commence par le chauffage des composants à une température spécifique, qui est maintenue pendant une durée prédéterminée. Cette température est essentielle, car elle doit être suffisamment élevée pour modifier la microstructure du métal sans lui faire perdre ses propriétés souhaitées. Les types de traitement thermique les plus courants utilisés pour les structures soudées comprennent le soulagement des contraintes, la normalisation et la trempe. La relaxation des contraintes consiste à chauffer le métal à une température appropriée en dessous de sa plage critique et à le maintenir à cette température pendant une période spécifique avant de le laisser refroidir lentement. La normalisation améliore les propriétés mécaniques du métal en affinant sa structure granulaire, tandis que la trempe réduit la dureté et augmente la ténacité de l'acier qui a été durci.
Après le traitement thermique, les composants subissent une transformation qui les rend plus durables et mieux adaptés aux conditions d'utilisation prévues. La dureté du métal est considérablement améliorée, ce qui est crucial pour les composants soumis à des niveaux élevés de contrainte et d'usure. Les composants durcis sont moins sujets à la déformation et peuvent conserver leur forme et leur fonction sur une période prolongée, même sous de lourdes charges.
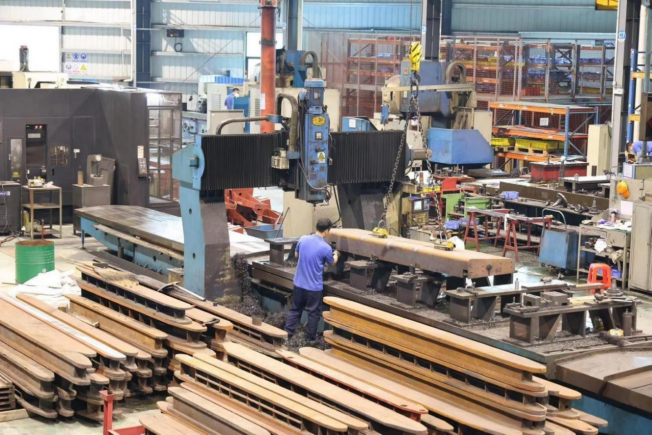
En plus du traitement thermique secondaire, la précision des machines est encore améliorée par l'utilisation de pièces de rechange qui sont traitées par un centre d'usinage à portique CNC. L'usinage à commande numérique par ordinateur (CNC) est un processus de fabrication qui utilise des commandes informatisées pour faire fonctionner et manipuler les machines-outils. Ces outils retirent de la matière de la pièce pour obtenir la forme et la taille souhaitées avec un degré élevé de précision.
Le centre d'usinage à portique CNC est particulièrement adapté à la manipulation de pièces volumineuses et lourdes, ce qui est souvent le cas des pièces détachées des machines industrielles. La conception du portique permet une grande amplitude de mouvement et la possibilité d'appliquer une force importante, ce qui est nécessaire pour l'usinage de matériaux résistants. La précision du processus d'usinage CNC est inégalée, car il peut contrôler le mouvement des outils de coupe à quelques millièmes de pouce près.
L’un des principaux avantages de l’usinage CNC est la réduction de la tolérance cumulative dans le processus d’assemblage. La tolérance désigne la variation admissible des dimensions d’une pièce. Dans les méthodes d’usinage traditionnelles, l’accumulation de petites erreurs peut entraîner des écarts importants dans l’assemblage final. Cependant, avec l’usinage CNC, la précision de chaque pièce individuelle est si élevée que la tolérance globale de l’assemblage est considérablement réduite. Cela garantit que tous les composants s’assemblent parfaitement, ce qui est essentiel au bon fonctionnement des machines complexes.
De plus, la précision de rectification des bords des pièces de rechange est également améliorée grâce à l'usinage CNC. Le rectification des bords est un processus de finition qui élimine les bavures et les bords tranchants d'une pièce, créant ainsi une surface lisse et sûre. La précision du centre d'usinage à portique CNC permet une finition des bords uniforme et de haute qualité, ce qui non seulement améliore l'attrait esthétique de la machine, mais évite également d'endommager la machine ou de blesser les opérateurs.
En conclusion, la combinaison du traitement thermique secondaire et du traitement des pièces de rechange par centre d'usinage à portique CNC est une approche puissante pour améliorer la durabilité et la précision des machines industrielles. Le traitement thermique secondaire renforce la dureté des composants critiques, les rendant plus résistants à l'usure, tandis que le processus d'usinage CNC garantit que les pièces de rechange s'emboîtent parfaitement, réduisant la tolérance et améliorant la précision du meulage des bords. Ensemble, ces processus contribuent à la création de machines qui sont non seulement plus durables, mais aussi plus précises, fiables et efficaces dans leur fonctionnement.
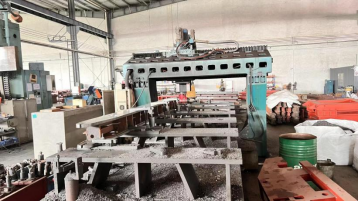
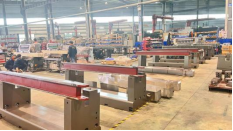
6. Le bordure assembler atelier
7.  Le gros plan photos et description de coupe-bordure
 |
|
| |
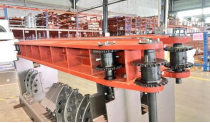
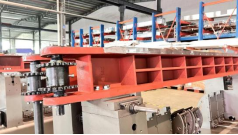
Le tour de bordureuse, après affûtage, fraisage ,forage ,peinture . le poutres de bordureuses
Adopter renforcement conception à prévenir faisceau déformation | |||
|
| ||
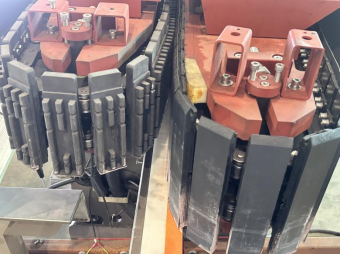
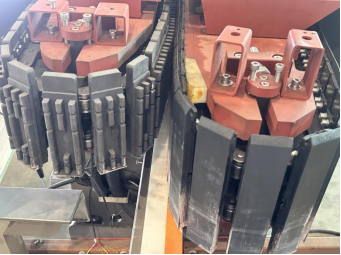
Le devant et arrière chaîne assiettes adopter double chaînes plus suspension structure, le
serrage forcer est constant,facile à charger et décharger. | |||
| | ||
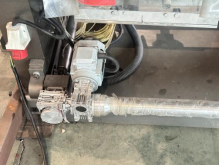
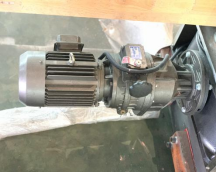
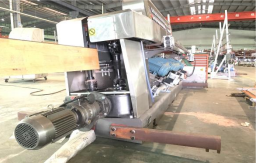
Moteur d'angle de pivotement, vous pouvez régler le verreunl'angle que tu veux et c'esttrès pratique; Le traitement vitesse contrôlé par moteur à variation continue, Mais il peut être mise à niveau comme Fréquence conversion | |||